脚轮制造工艺对比:从材质到轴承看聊城脚轮生产的技术升级路径
在工业脚轮行业干了十几年,我见过太多采购商只问价格不问工艺。同样规格的一只万向轮,有的用三个月就轮面开裂、轴承卡死,有的在重型货架上跑三四年依然顺滑。差距不在运气,而在脚轮制造工艺的每一个环节——从材质配方到轴承选型,再到装配精度。
聊城作为国内脚轮制造的重要集聚区,这些年经历的技术升级路径,其实就藏在这些细节里。
一、材质:从回料掺混到全新料改性
前些年市场上大量低价工业脚轮,轮芯用的是回收尼龙或掺了碳酸钙的PP料。这类轮子刚出厂时外观不差,但承载超过额定值后容易发生蠕变,轮面出现扁平压痕,推动时产生周期性颠簸。
聊城脚轮制造企业的升级方向很明确:轮面材料从普通PP转向增强尼龙(PA6+玻纤)、聚氨酯(PU)和热塑性橡胶(TPR)。以辰龙脚轮的PU轮系列为例,采用浇注型聚氨酯,邵氏硬度控制在95A左右,既保证承载又不伤地面,耐磨性比普通橡胶轮提升约2-3倍。
二、轴承:决定推拉手感与寿命的核心部件
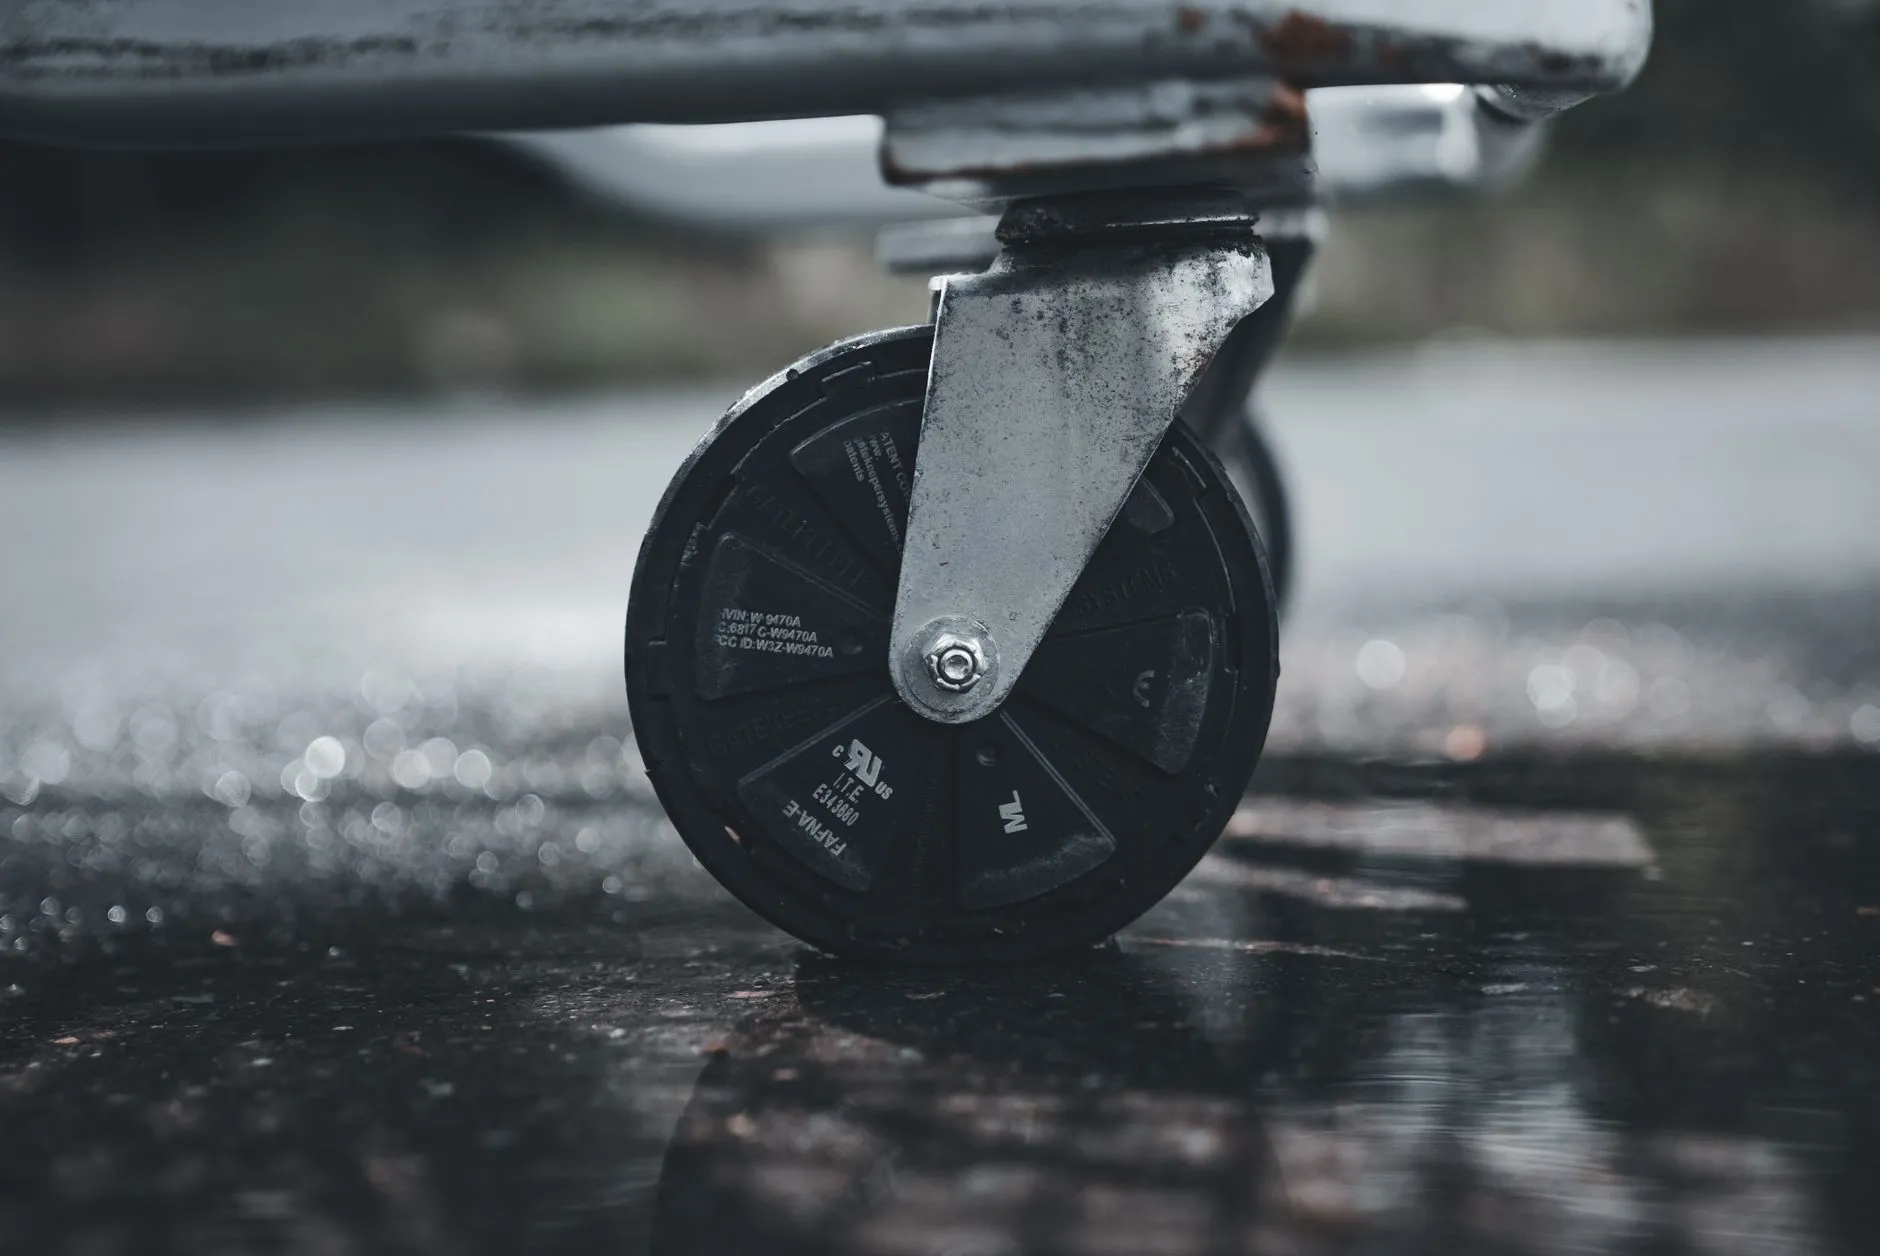
轴承是脚轮里最容易被忽视、也最能拉开档次的部分。目前脚轮制造中常见的轴承方案有三类:
- 滚珠轴承(单列/双列):启动阻力小,适合中等载荷和频繁转向的场合,但对密封要求高,粉尘环境易失效
- 圆锥滚子轴承:承载能力强,能同时承受径向和轴向力,重型工业脚轮的首选,但成本较高
- 滑动轴承(含油尼龙套):结构简单、免维护,适合低速重载或冲洗环境,缺点是推拉力偏大
聊城不少脚轮厂过去默认配滑动轴承,现在中高端产品线已普遍升级为双列滚珠或圆锥滚子结构。这一变化直接反映在万向轮的转向灵活度和噪音水平上——装配精度高的双列滚珠万向轮,空载推拉力可以控制在20N以内。
装配精度:容易被忽略的“最后一公里”
有了好材料和好轴承,不代表成品就好。珠道公差、铆接力度、支架平面度,每一项都会影响脚轮的实际表现。支架冲压后如果平面度超差0.3mm,四个轮子装到设备上就会出现“三脚着地”,受力不均导致单轮过载。
辰龙脚轮在聊城制造基地引入的自动化铆接线和在线检测工位,正是为了解决这类装配一致性问题。脚轮制造的技术升级,最终要落到每一只轮子的可重复精度上。
给采购方的建议很直接:不要只看载荷参数表。要问清楚轮面材质牌号、轴承类型和密封方式,最好要求提供装机后的推拉力实测数据。一只工业脚轮的真实成本,从来不只在采购价里。