脚轮制造工艺对比:从材质到结构看工业脚轮生产中的质量控制
在仓储物流、工业自动化产线乃至医疗设备领域,脚轮虽小,却直接决定了设备移动的灵活性与安全性。一只看似简单的工业脚轮,背后涉及材料学、冲压工艺、注塑参数与装配精度的多重博弈。聊城作为国内脚轮产业带的重要一极,聊城制造的脚轮产品正从价格竞争转向质量竞争。本文从制造工艺对比切入,拆解脚轮制造环节中的质量控制逻辑。
一、材质选择决定脚轮的基础性能边界
脚轮的核心材质通常分为三大类:聚氨酯(PU)、尼龙(PA)与橡胶。不同材质的耐磨性、抗冲击性和滚动阻力差异显著。
- 聚氨酯轮:耐磨性佳,不伤地板,适合中高负载且要求静音的场合,但耐水解性差,潮湿环境易降解。
- 尼龙轮:机械强度高,耐腐蚀,滚动阻力小,适合重载与粗糙地面,缺点是噪音大、易刮伤地面。
- 橡胶轮:弹性好、减震佳,但承载能力有限,长期受压易变形。
聊城市辰龙脚轮有限公司在原材料入库环节即执行硬度与密度抽检,确保每批次PU料的回弹率稳定在40%以上,从源头规避批次性质量波动。
二、结构工艺差异:冲压 vs 铸造 vs 注塑
脚轮支架的制造工艺直接决定其承载能力和抗疲劳寿命。目前主流工艺有三种:
- 冲压成型:适用于2-5mm钢板,生产效率高,成本可控,但支架厚度均匀性依赖模具精度。辰龙脚轮采用连续模冲压,支架平面度控制在0.15mm以内。
- 铸造工艺:适合厚壁、复杂结构,承载能力突出,但易产生气孔与缩松,需配合X光探伤或超声波检测。
- 注塑成型:主要用于工程塑料支架,重量轻、耐腐蚀,但长期高负载下易蠕变。
对于万向轮而言,转向机构的珠道(钢球跑道)加工精度尤为关键。珠道圆度偏差超过0.05mm,就会导致转向卡滞或异响。辰龙脚轮在装配前对珠道进行100%气密性配合测试,确保转向力矩稳定在0.8-1.5N·m区间。
三、装配与检测:被忽视的质量分水岭
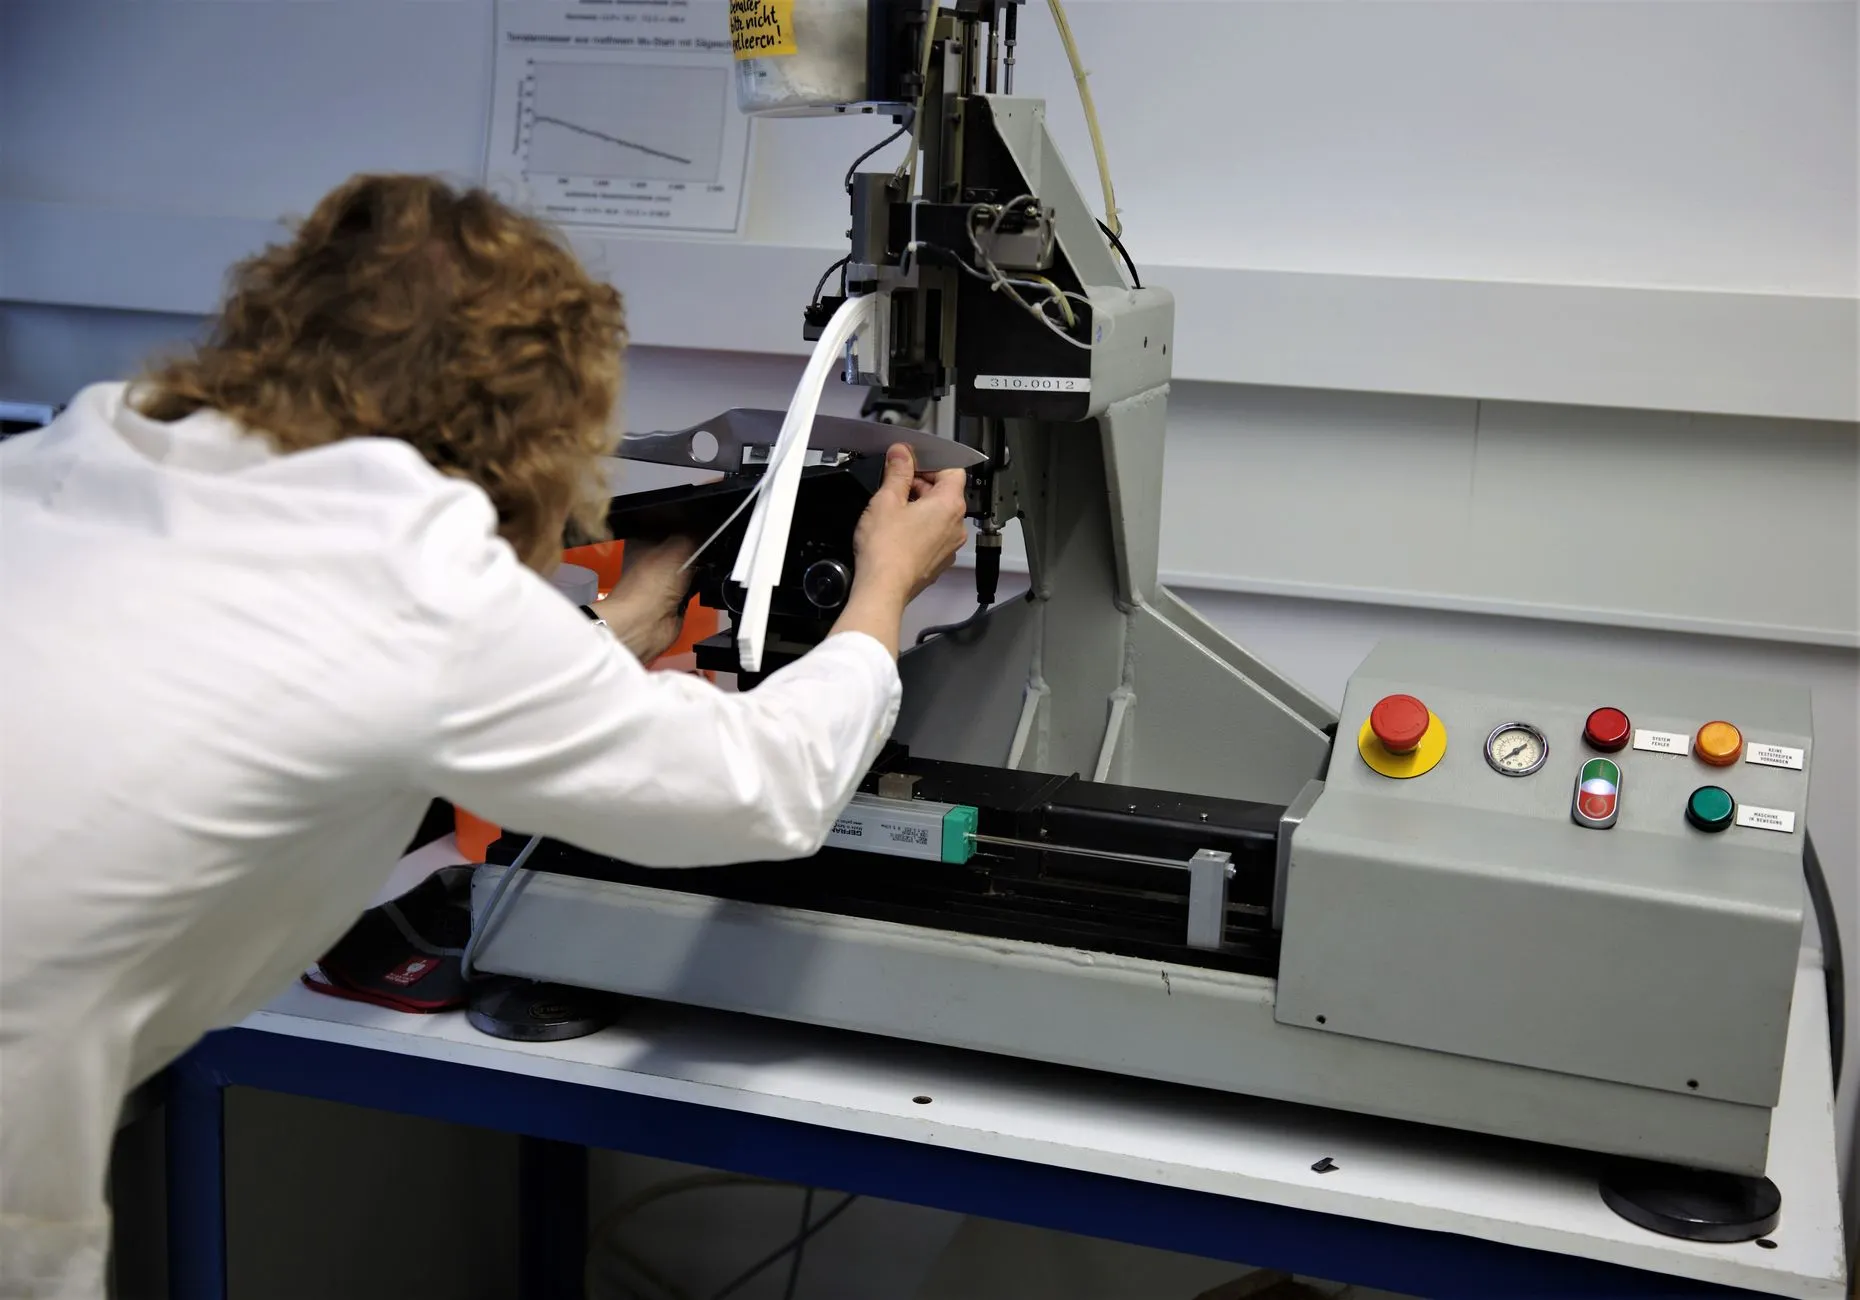
很多脚轮故障并非出在材质或结构,而是装配环节的扭矩控制与润滑工艺。铆钉铆接压力过大,会导致支架变形、转向阻力上升;压力不足,则铆接松动,存在脱落风险。辰龙脚轮在装配线上配置了伺服压装系统,实时记录每一只工业脚轮的铆接曲线,异常件自动剔除。
润滑脂的选用同样讲究。高温环境需用复合锂基脂,低温环境则需合成烃类脂。错误的润滑脂会导致冬季转向沉重、夏季流失过快。每批次出厂前,辰龙脚轮会模拟-20℃至60℃的温变循环,抽检转向灵活性。
从行业趋势看,脚轮制造正从经验驱动转向数据驱动。在线视觉检测、激光测距与力矩传感器的普及,让每只脚轮的生产参数可追溯。对于采购方而言,选择像辰龙脚轮这样具备全流程数据记录的供应商,比单纯比价更能降低长期维护成本。下次选型时,不妨多问一句:支架冲压模具的保养周期是多久?珠道圆度检测报告能否随货提供?这些细节,往往就是质量的分水岭。