工业脚轮制造工艺解析:聊城辰龙脚轮如何提升万向轮承载性能
在仓储物流、医疗器械、工业自动化等场景中,一只看似简单的脚轮往往决定了设备移动的顺畅度与安全性。尤其是在承载数吨重量的工况下,工业脚轮的选型与制造品质直接影响设备寿命和操作效率。聊城作为国内脚轮产业的重要集聚区,聚集了大量制造企业,而聊城制造的整体水平也在近年快速提升。本文从制造工艺角度出发,解析万向轮承载性能的关键影响因素。
万向轮承载性能的核心瓶颈在哪里?
很多用户反馈:新采购的重型万向轮在初期使用正常,但几个月后出现转向卡滞、轮面开裂甚至支架变形。问题往往不在使用环境,而根植于制造环节。承载性能的核心取决于三个要素:支架结构设计与材料、轮芯与胎面的复合工艺、轴承选型与装配精度。任何一个环节偷工减料,都会在动态载荷下被迅速放大。
以支架为例,冲压成型的钢板支架如果热处理不到位,在冲击载荷下容易产生塑性变形,导致万向轮无法回正。而轮芯与聚氨酯胎面的粘合工艺若控制不当,脱胶便是迟早的事。
辰龙脚轮的工艺应对策略
针对上述瓶颈,辰龙脚轮在脚轮制造过程中建立了从原材料到成品的多道控制节点。支架采用加厚冷轧钢板,通过模具冲压后进入连续式热处理炉,使硬度与韧性达到平衡。轮芯方面,采用铸铁或尼龙芯体,表面经过打磨和涂胶处理后,再与聚氨酯弹性体在恒温模具中浇注成型,确保粘合强度稳定。
轴承装配环节同样关键。重型万向轮通常采用双列球轴承或圆锥滚子轴承,辰龙脚轮在压装时使用伺服压机控制压入力和位移曲线,避免过盈量过大导致轴承滚道损伤。这一细节直接决定了万向轮在偏载工况下的转向灵活性和噪音水平。
从检测数据看承载提升
以辰龙脚轮一款6英寸重型万向轮为例,经第三方检测,单轮动态承载达到800kg,在1.5倍超载测试中支架无永久变形,行走5km后转向力矩变化率低于15%。这些数据背后是脚轮制造过程中对材料批次、热处理参数和装配公差的持续管控。
- 支架:厚度4.5mm冷轧钢板,热处理后硬度HRB 75-85
- 轮芯:铸铁芯+聚氨酯胎面,硬度邵氏A 95±2
- 轴承:双列球轴承,压装力控制在3-5kN
选型与维护的实践建议
再好的工业脚轮也需要正确选型。建议根据设备总重、地面条件和移动频率计算单轮载荷,通常留出30%-50%的安全余量。在平整环氧地坪上,聚氨酯万向轮是低噪音、高耐磨的优选;而在有油污或铁屑的车间,铸铁轮或耐油橡胶轮更为合适。
日常维护方面,每季度检查支架转动部位是否缺油、轮面是否嵌入异物,能显著延长万向轮使用寿命。对于聊城制造的脚轮产品,建议优先选择能提供承载测试报告和材质证明的供应商,从源头降低更换频率。
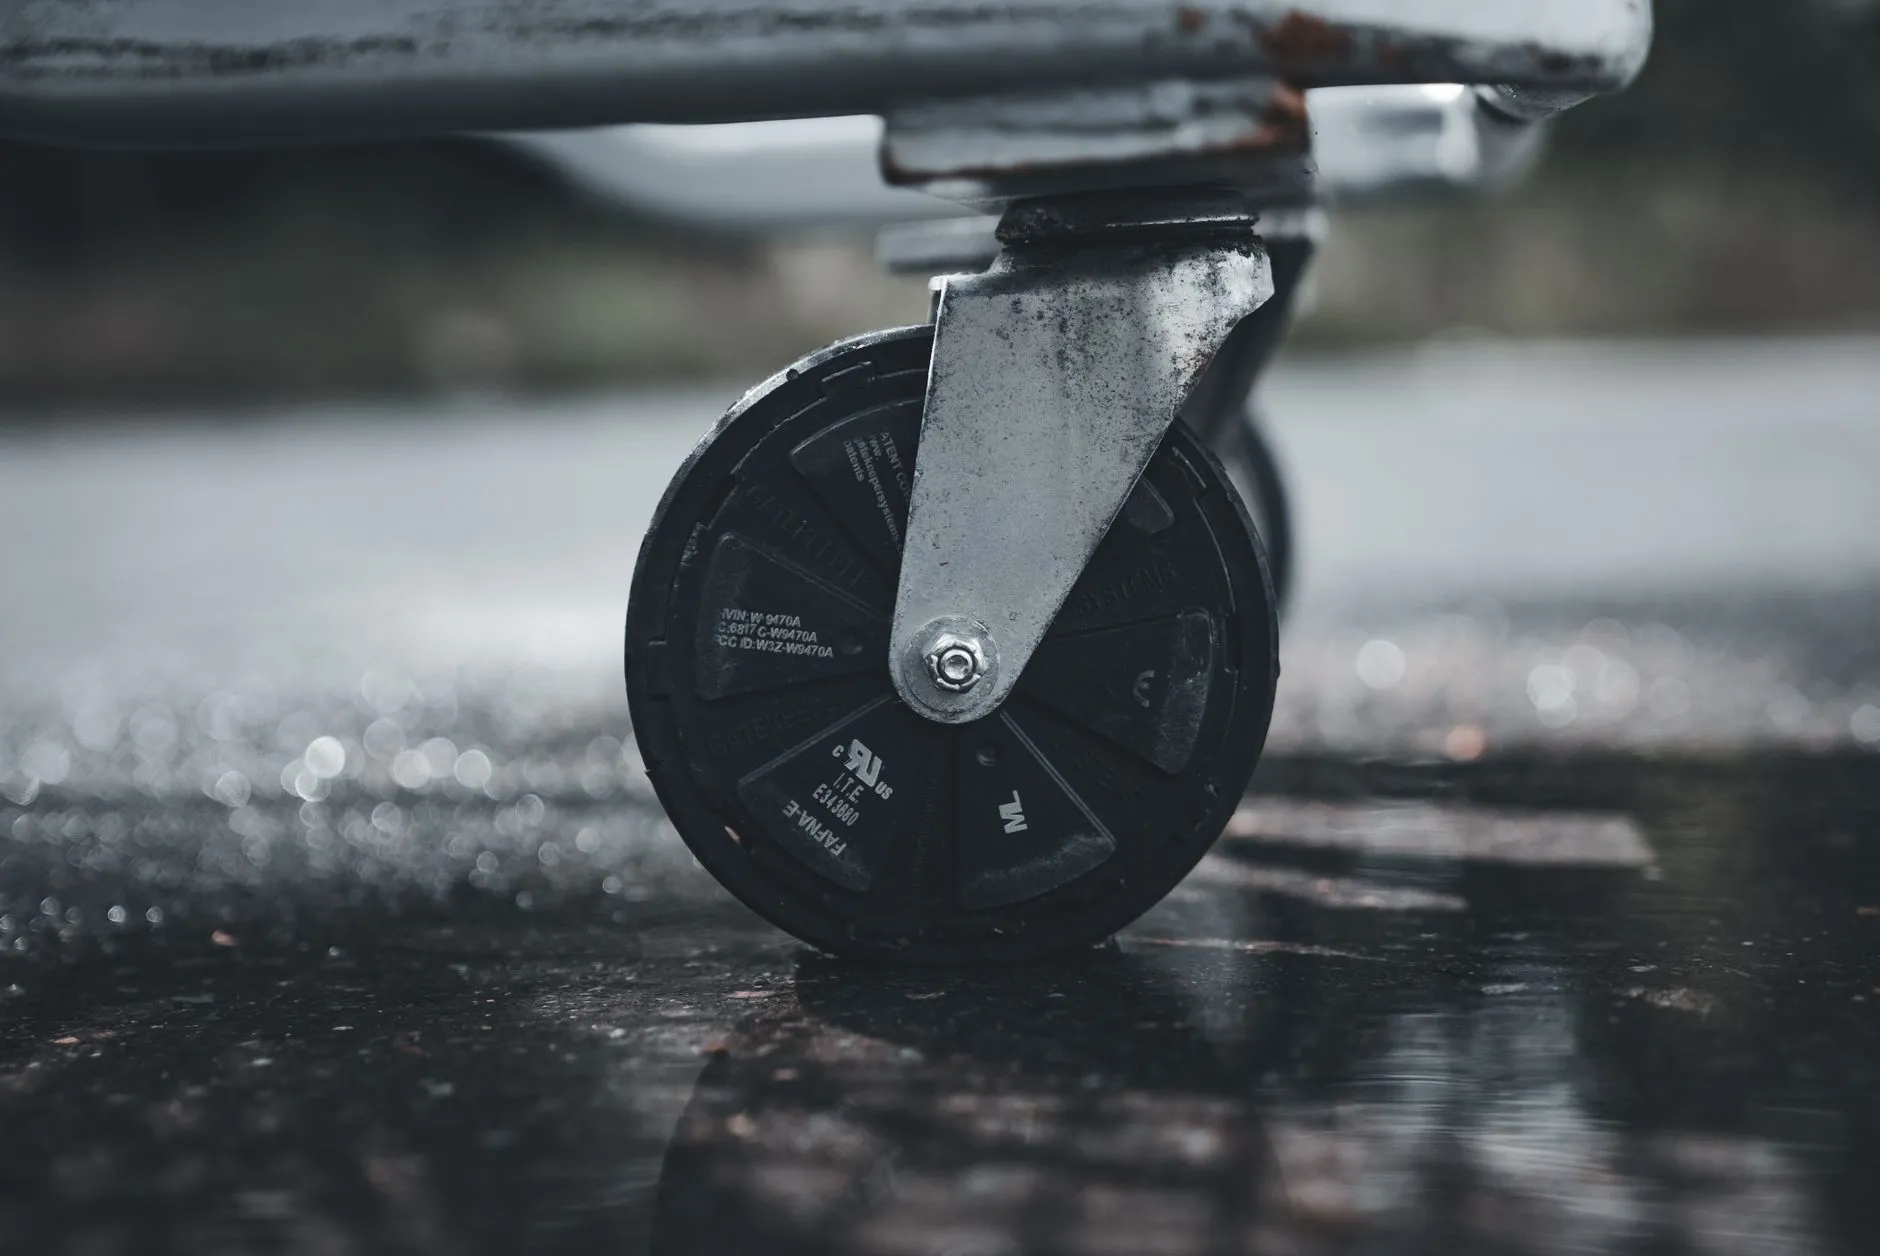
随着AGV和自动化设备对脚轮精度要求不断提高,脚轮制造正从传统冲压装配向精密化、数据化方向演进。辰龙脚轮也在持续优化热处理工艺和在线检测能力,力求让每一只万向轮在额定载荷下交出稳定表现。对于采购方而言,理解制造工艺的差异,就是理解价格背后真正的价值所在。