聊城脚轮制造产业观察:辰龙脚轮谈工业脚轮生产工艺与质量控制
在鲁西平原的制造业版图上,聊城脚轮制造产业带正以产业集群的方式向全国输送着各类工业移动部件。作为扎根其中的生产商,辰龙脚轮每天都要面对客户关于"轮子为什么用不住"的追问。抛开使用场景的差异,多数早期失效都指向同一个源头:生产工艺中的某个环节被压缩了。
从钢材到成品:工业脚轮的核心工艺链
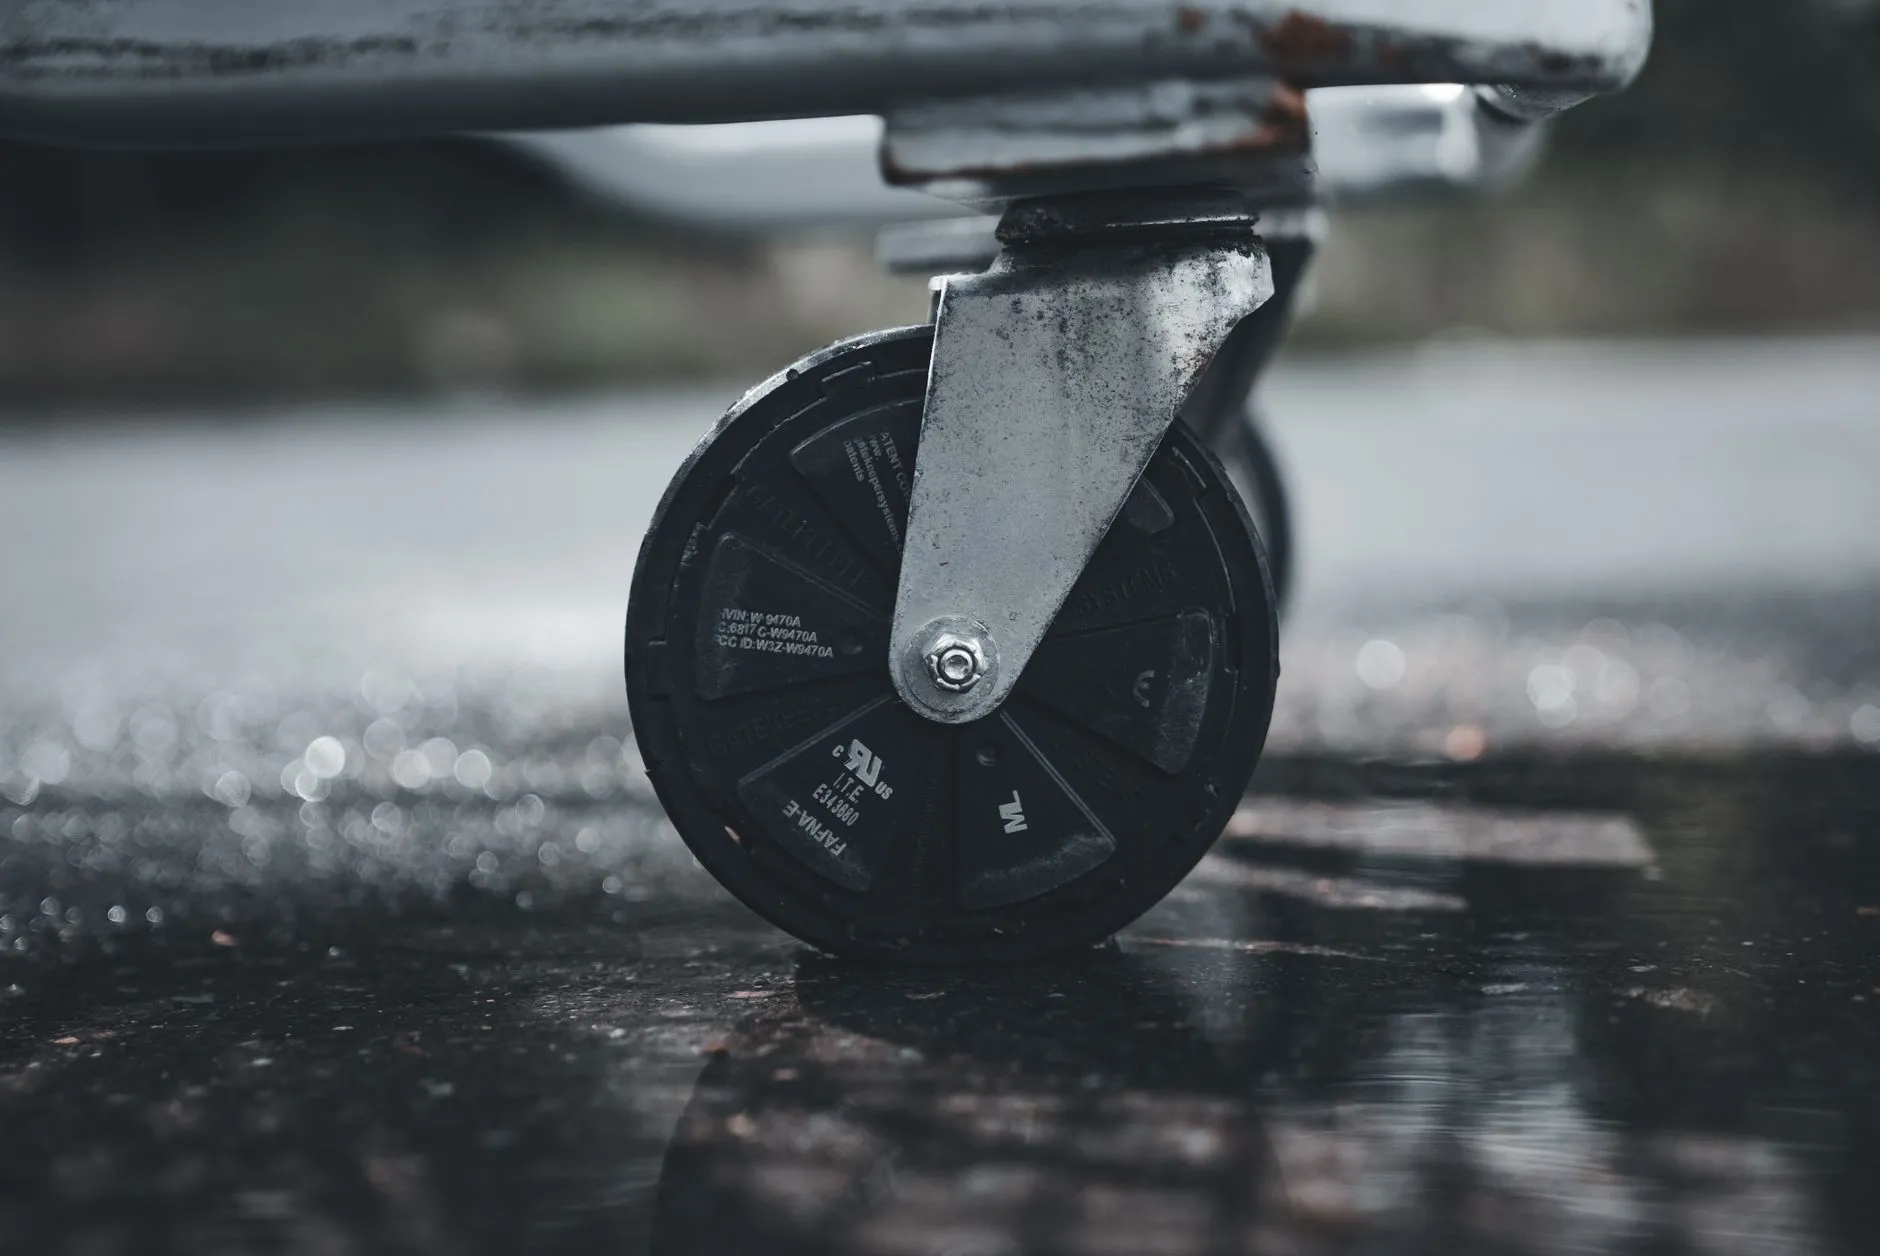
一副标准工业脚轮的制造远非"冲压+装配"那么简单。以辰龙脚轮的重型万向轮产线为例,冲压成型后的支架需要经过焊接、抛丸、磷化、电泳或喷塑等多道表面处理工序。其中磷化膜的厚度直接影响后续涂层附着力——膜层过薄,盐雾测试48小时即出现锈点;膜层过厚,则容易在装配时剥落。
轴承位的加工同样关键。珠道碗的圆度误差若超过0.05mm,钢球在承载旋转时就会产生周期性冲击,表现为推车时的"咯噔"异响。 这也是为什么正规脚轮制造企业会在这个工序后增加一道全检,而非抽检。
万向轮转向机构:被低估的质量分水岭
万向轮的转向灵活性取决于主销后倾角与双珠道配合精度。行业常见做法是使用单排钢球加尼龙保持架,成本低但偏载能力弱。辰龙脚轮在重型系列中采用双排珠道设计,单轮动态承载可提升约30%。以下数据来自内部对比测试:
- 单排珠道结构:动态承载800kg,转向寿命约2万次
- 双排珠道结构:动态承载1050kg,转向寿命约3.5万次
- 盐雾测试(中性):单排结构72h出现基体锈蚀,双排结构120h无红锈
这组数据并非实验室理想值,而是模拟水泥地面、间断冲击的工况条件。对于物流周转车、仓储笼等高频使用场景,双排结构的综合成本反而更低——更换频次下降带来的停机损失减少,往往超过采购差价的数倍。
质量控制的可执行抓手
聊城制造的优势在于供应链配套完整,但挑战也在于此:同质化竞争容易让部分工厂在原材料上做文章。辰龙脚轮的做法是把质量控制前移到供应商管理,对钢板、钢球、轴承、聚氨酯原液等关键物料建立批次追溯档案。
生产现场有三条硬性规则值得同行参考:
- 冲压模具每5000次强制保养,避免毛刺增大导致装配干涉
- 焊接工位每2小时抽检支架垂直度,偏差超过0.3mm即停机调整
- 成品入库前100%进行转向灵活性测试,扭力值超出标准区间即判定不合格
这些措施并不高深,难在日复一日的执行。脚轮作为低值易耗品,用户往往在出问题后才关注质量,而制造端的功夫恰恰要下在用户看不见的地方。
聊城脚轮制造产业正在从价格竞争转向品质竞争,辰龙脚轮愿意以开放的工艺交流,与上下游伙伴一起推动工业脚轮可靠性标准的提升。选对一只轮子,省下的不只是更换成本。