聊城脚轮制造行业观察:工业脚轮生产标准与质量控制要点
在工业物流与设备移动领域,一个常被忽视却至关重要的部件是脚轮。许多采购负责人遇到过这样的困扰:刚换上的工业脚轮,在车间推行不到三个月就出现支架变形、轮面剥离或轴承卡死。问题往往不在使用强度,而在于脚轮制造过程中对标准与质量控制的把控是否到位。聊城作为国内脚轮产业的重要集聚区,脚轮制造企业的工艺水平参差不齐,如何辨别真正可靠的工业脚轮,成为下游用户必须面对的现实课题。
工业脚轮的核心标准不只是承重数字
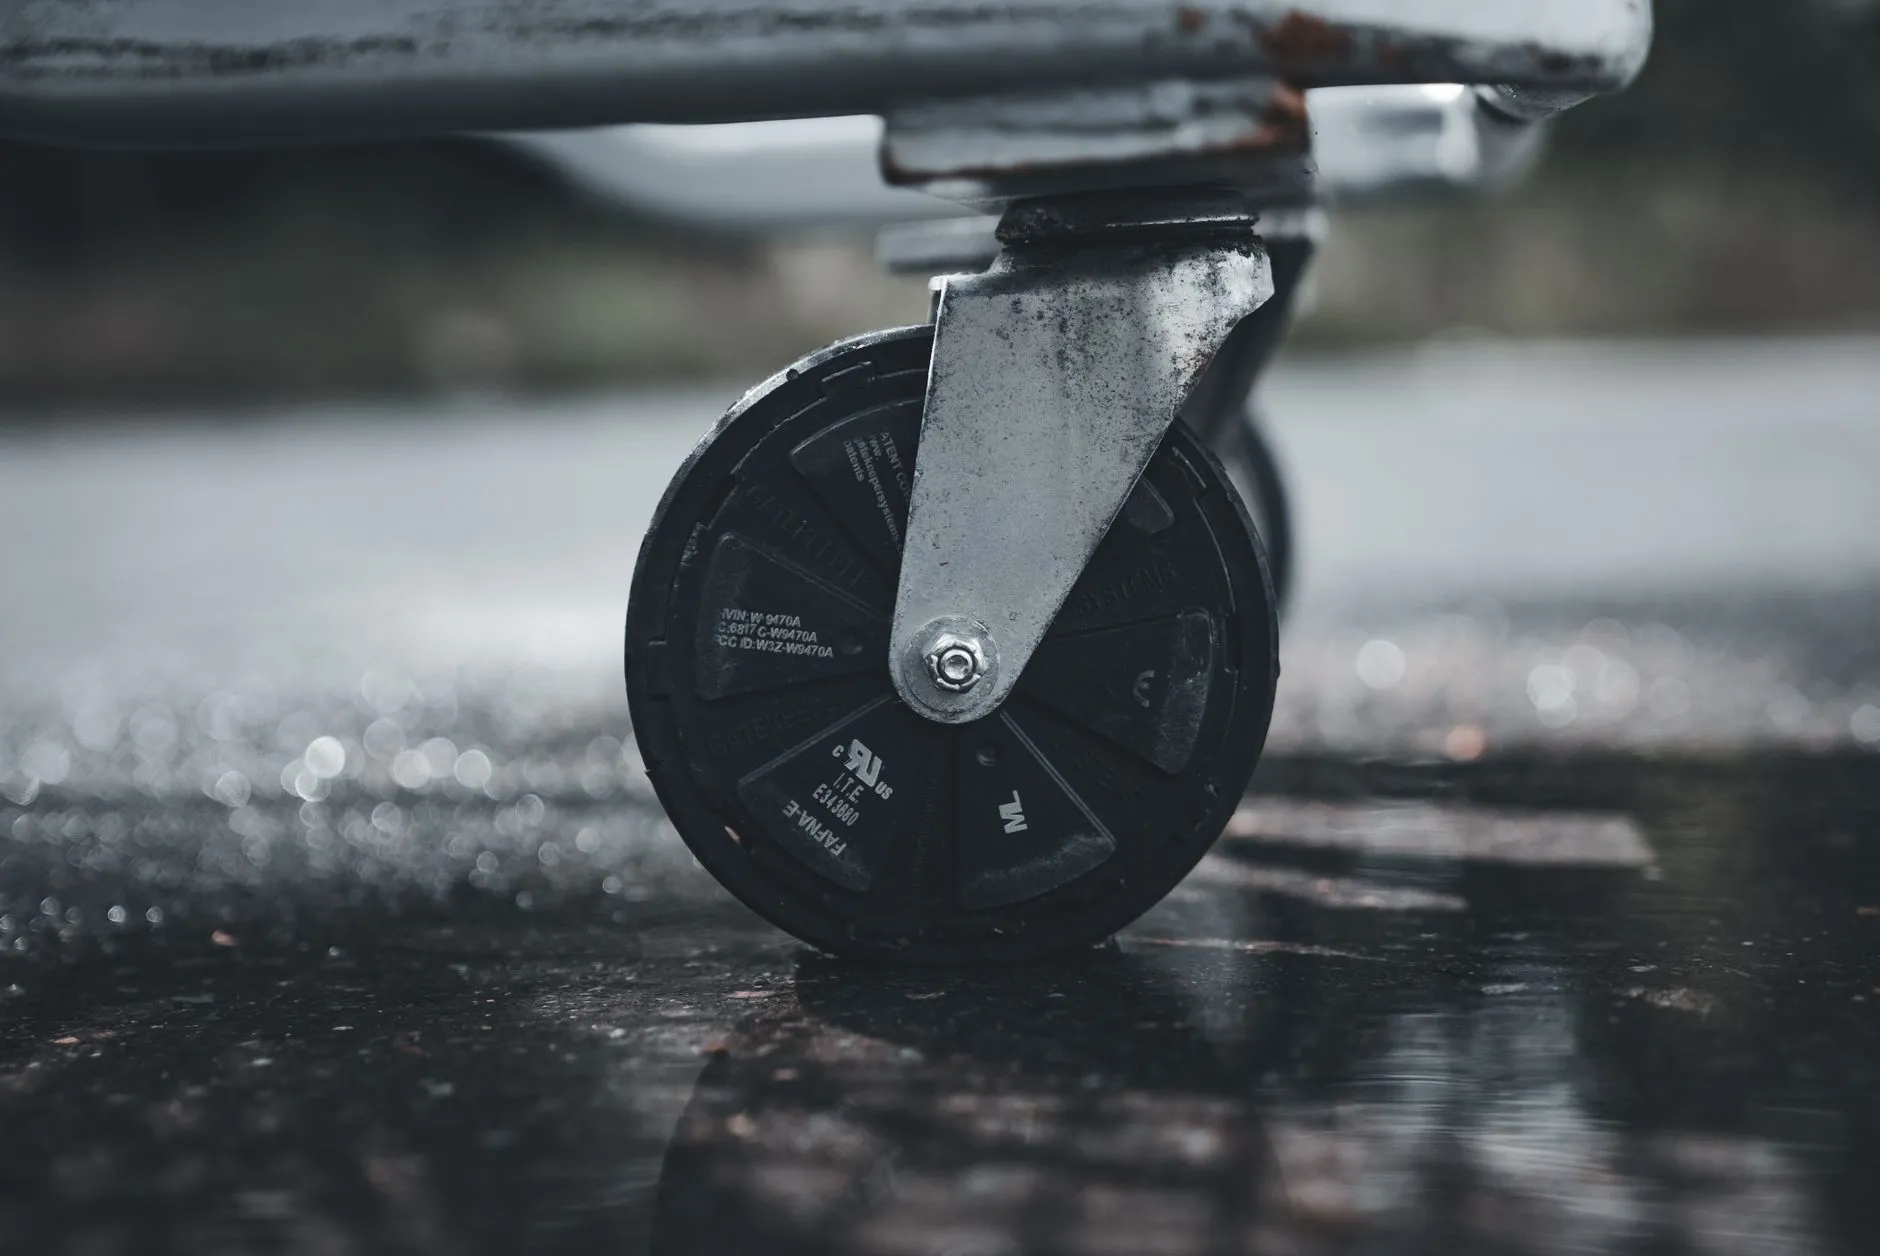
行业里常把承重挂在嘴边,但工业脚轮的可靠性由多个维度共同决定。以万向轮为例,其动态承载能力与轮径、轮宽、胎面材质、轴承类型直接相关。按照行业通行做法,单只脚轮的额定载荷应设定为实际最大负载的1/3至1/2,以应对冲击和偏载。聊城制造企业中,具备完整检测能力的工厂会对每批次产品进行行走测试、冲击测试和盐雾测试,而小作坊往往只做静态压载。
另一个容易被忽略的标准是安装板厚度与焊接质量。冲压成型的安装板若厚度不足,在频繁转向时会产生塑性变形,导致万向轮转向卡滞。 有经验的质量工程师会检查支架焊接处的熔深,而不是只看外观是否光滑。
从材料到装配:质量控制的关键节点
脚轮制造的质量控制贯穿整个生产链。聊城市辰龙脚轮有限公司在实际生产中,将控制点归纳为以下环节:
- 原材料入厂检验:聚氨酯轮料需检测硬度(邵氏A 85-95)与回弹性,钢板需确认屈服强度。
- 冲压与焊接一致性:模具磨损会导致支架孔位偏移,必须定期抽检。
- 轴承压装精度:过盈量过大会压碎轴承保持架,过小则产生轴向窜动。
- 成品动态测试:模拟实际路面,连续行走不少于5公里,记录温升与噪音变化。
这些节点中,轴承压装是最容易出问题的环节。不少聊城制造的中小工厂仍靠人工敲击,而正规产线采用液压压装并监控压力曲线,确保每只万向轮的转动阻力在0.3-0.8N·m之间。
应用端如何反向推动制造标准
不同应用场景对工业脚轮的要求差异显著。医疗设备要求静音与无痕,仓储物流侧重耐磨与抗冲击,而食品加工环境则必须耐腐蚀、易清洗。下游用户如果能明确使用环境中的温度范围、化学接触、地面平整度,就可以向脚轮制造厂家提出更精准的定制需求。辰龙脚轮在服务客户时发现,提供实际工况数据的企业,其脚轮使用寿命平均提升40%以上。
聊城脚轮制造产业正在从价格竞争转向质量分层。具备自主检测能力和材料配方能力的工厂,逐渐在高端工业脚轮市场站稳脚跟。对于采购方而言,选择有完整质量控制体系的供应商,远比单纯比价更能降低长期维护成本。