脚轮制造工艺对比:从材质到结构看工业脚轮耐用性差异
在工业脚轮的实际选型中,很多采购方只关注轮径和载重标称值,却忽略了制造工艺对耐用性的决定性影响。同样规格的工业脚轮,采用不同材质和结构工艺,在连续运行工况下的寿命差距可能达到3倍以上。聊城市辰龙脚轮有限公司结合多年脚轮制造经验,从材质和结构两个维度拆解耐用性差异的根源。
一、轮体材质:决定耐磨性与抗冲击性的底层逻辑
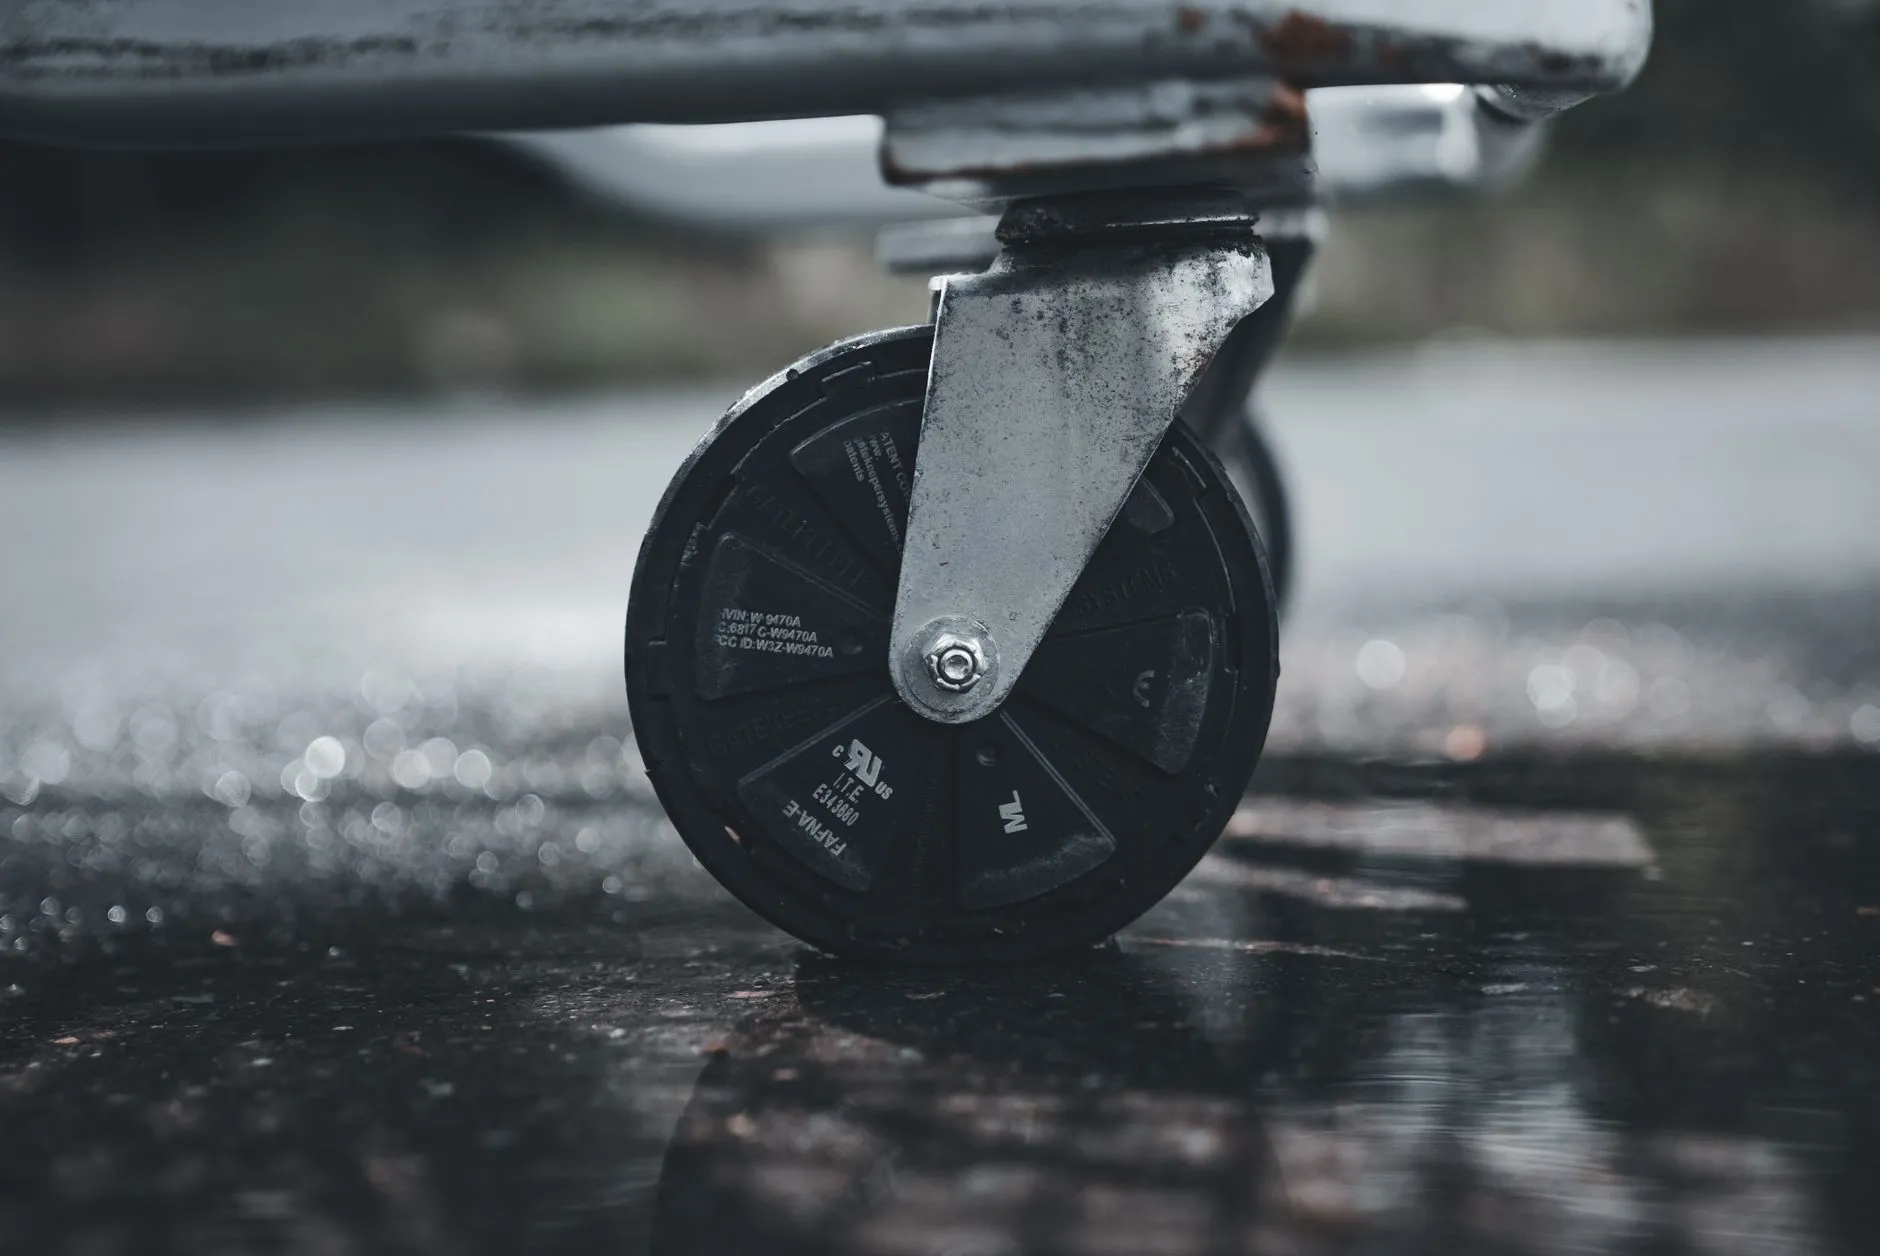
轮体是脚轮直接承受载荷和摩擦的部件,材质选择直接划定了耐用性的上限。目前工业脚轮主流材质分为以下几类:
- 聚氨酯(PU)轮:耐磨性优异,滚动阻力小,适合中等载重的高速运行场景,但在尖锐金属屑环境中易被割伤
- 尼龙(PA)轮:抗冲击强度高,耐化学腐蚀,承载能力强,缺点是硬度高导致运行噪音偏大
- 橡胶轮:减震性能好,对地面保护性强,但耐磨性一般,不适合长期高频运行
- 铸铁轮:极限承载能力最强,耐高温,但重量大、易损伤地面,多用于重工业特殊工况
以聚氨酯轮为例,浇注工艺的温度控制和固化时间直接影响分子交联密度。同样的原材料,工艺参数偏差10%,成品轮体的耐磨寿命可能相差40%以上。辰龙脚轮在聊城制造基地采用分段温控浇注工艺,确保每批次PU轮的硬度一致性控制在邵氏A±2度以内。
二、支架结构:容易被忽视的耐用性短板
很多脚轮失效并非轮体磨穿,而是支架变形或轴承卡死。工业脚轮的支架结构工艺差异主要体现在三个层面:
- 冲压 vs 铸造支架:冲压支架成本低、一致性好,适合中小载重;铸造支架刚性强、抗变形能力突出,适用于重载和冲击工况
- 轴承配置:单列滚珠轴承 vs 双列滚珠轴承 vs 圆锥滚子轴承,直接决定万向轮的转向灵活性和轴向承载能力
- 表面处理:镀锌、喷塑、发黑等工艺的防腐等级差异,影响脚轮在潮湿或化学环境中的使用寿命
以万向轮为例,转向轴承的装配预紧力是一个关键参数。预紧力过大会导致转向迟滞、加速磨损;过小则产生旷量,引发振动和偏磨。这个参数的精准控制,依赖的是脚轮制造过程中的工艺积累,而非单纯的设备投入。

案例:同规格脚轮的实际寿命对比
某汽车零部件厂在装配线周转车上同时试用了两款4寸工业脚轮:A款为普通冲压支架+单列轴承+再生橡胶轮,B款为辰龙脚轮提供的铸造支架+双列轴承+浇注PU轮。在同等载荷(单轮承载150kg)、同等地面条件下连续运行6个月后,A款出现支架变形、轮面严重磨损,转向卡滞;B款仅轮面有轻微磨痕,转向依然灵活。综合更换成本,B款虽然单价高出约35%,但全生命周期成本反而降低约50%。
三、聊城制造在脚轮产业链中的工艺优势
聊城作为国内脚轮制造的重要集聚区,产业链配套成熟,从钢材冲压、聚氨酯浇注到轴承装配,形成了完整的本地化供应体系。辰龙脚轮扎根聊城制造生态,在原材料采购和工艺协同上具备天然优势,能够在中高端工业脚轮领域实现更稳定的品质输出。
选购工业脚轮时,建议不要只看价格和标称载重,而是综合评估材质工艺、支架结构、轴承配置与自身工况的匹配度。有条件的情况下,要求供应商提供同工况下的实际使用寿命数据,这比任何参数表都更有参考价值。