脚轮制造工艺对比:聊城辰龙脚轮分享工业脚轮材质与耐久性差异
在工业脚轮的实际选型中,很多采购负责人只关注轮径和承载数值,却忽略了制造工艺对耐久性的决定性影响。同样的尺寸规格,不同工艺做出来的工业脚轮,在连续冲击工况下的寿命可能相差三倍以上。聊城辰龙脚轮扎根聊城制造基地多年,今天从工艺角度拆解脚轮制造中的几个关键分水岭。
一、轮芯成型:注塑与压铸的耐久性分界
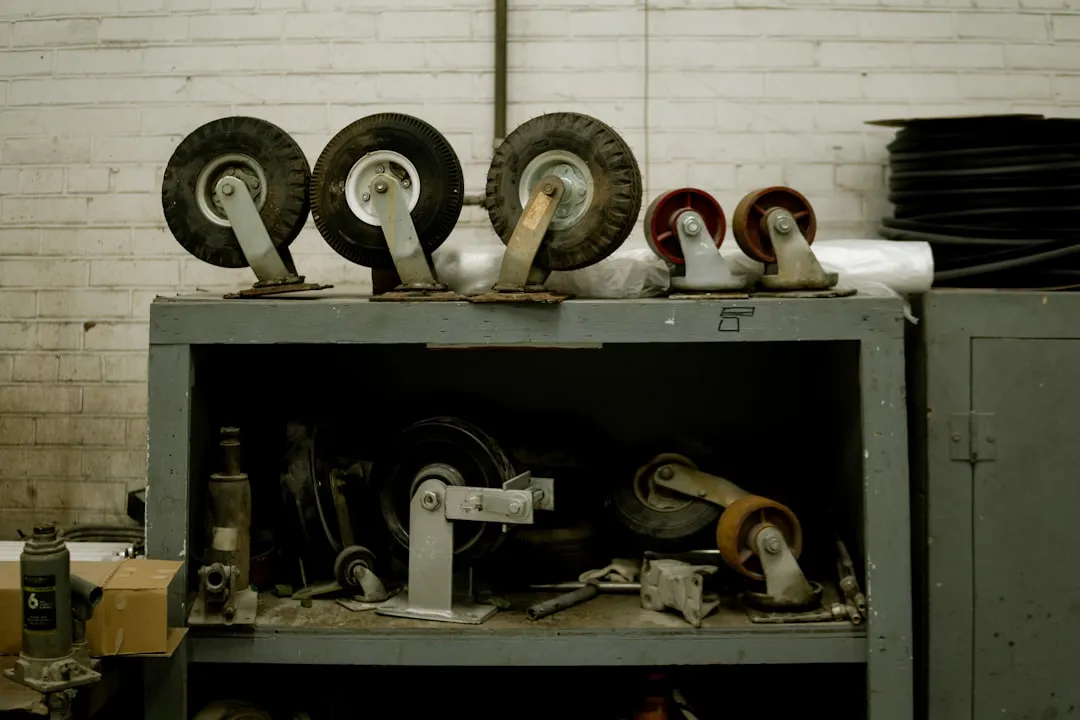
轮芯是脚轮的骨架,其成型工艺直接决定了抗冲击能力。目前主流路线分为两类:高压注塑尼龙轮芯和压铸铝合金轮芯。注塑工艺成本低、效率高,但尼龙材料在低温环境下脆性上升,-10℃以下受冲击容易开裂。压铸铝轮芯则通过熔融金属填充模具,晶粒结构更致密,抗压强度可达注塑件的2.5倍以上。
聊城辰龙脚轮在重载万向轮产品线上采用压铸铝芯配合精密加工轴承位,端面跳动控制在0.05mm以内,确保长期运行不偏磨。
二、胎面材料与耐磨数据对比
胎面直接接触地面,材料选择决定了滚动阻力和耐磨寿命。以下是三种常见工业脚轮胎面材料的实测对比:
- 聚氨酯(PU):耐磨性最优,Din磨耗量约20-40mm³,但耐水解性差,潮湿环境需谨慎
- 橡胶(NR/SBR):减震好、静音,但滚动阻力比PU高约35%,适合对噪音敏感的场景
- 尼龙(PA6/PA66):承载最高、耐化学腐蚀,但硬度高,对地面保护性差
实际测试中,同规格PU轮在水泥地面以4km/h连续运行,磨损至报废的里程约为橡胶轮的1.8倍。选型时需结合地面状况和载荷频率综合判断。
三、装配精度:被低估的寿命变量
聊城制造的脚轮企业中,装配环节的差异往往最容易被忽视。轴承压入的过盈量、铆接的轴向游隙、支架的焊接变形量——这些参数每偏差0.1mm,都会在长期使用中放大为异响、卡滞甚至支架断裂。
辰龙脚轮在万向轮装配线上引入伺服压装设备,实时监控压装力曲线,确保每颗轴承的压入深度一致。同时采用双列球盘设计的转向机构,将轴向承载能力提升约40%,在频繁转向的物流分拣场景中表现尤为突出。
脚轮制造不是简单的零件拼装,从轮芯成型到胎面配方,再到装配精度的闭环控制,每个环节都在书写产品的耐久性上限。聊城市辰龙脚轮有限公司持续在聊城制造基地优化工艺链路,为工业脚轮和万向轮用户提供可追溯、可验证的耐久性数据。选脚轮,看的不仅是参数表,更是参数背后的制造功底。